切削加工のびびりが止まらない|工具・保持・機械・条件のどこを見る?

切削加工でびびりが出る。
回転数を変えた。
工具も替えた。
それでもまたびびる。
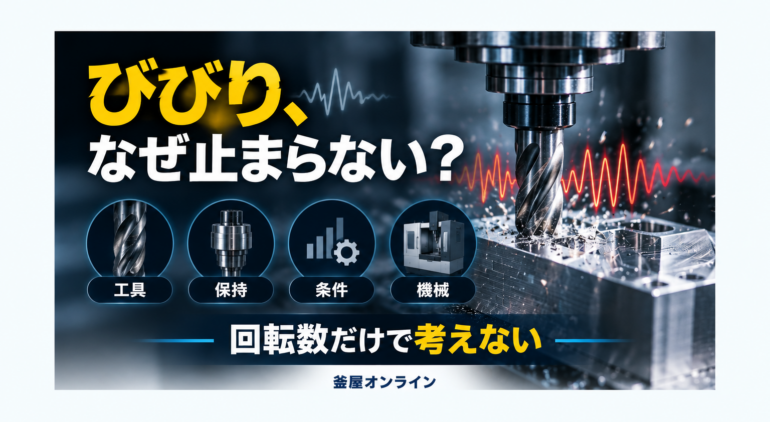
このような場合は、原因を一つに決めつけず、
工具・保持・ワーク・切削条件・機械を順番に確認することが重要です。
結論から言えば、
びびり対策は「回転数を下げる」だけではありません。
むしろ加工条件を下げすぎることで、
加工時間が長くなり、生産性を落としているケースもあります。
まずは、どこで振動が発生しているのかを切り分けることから始めます。
■ びびりが出たら最初に見る5項目
まず確認したいのは次の5点です。
・工具突出し
・工具とホルダ
・ワーク保持
・切削条件
・工作機械
びびりは、このうち一つだけが原因とは限りません。
例えば工具突出しが長く、
ワーク保持も弱く、
切込みも大きい。
こうした複数の条件が重なって
びびりが発生することがあります。
そのため、
「工具を替えたけれど直らない」
ということは十分に考えられます。
■ 工具突出しは長くなっていないか
最初に確認しやすいのが工具突出しです。
深いポケットや干渉を避けるために、
必要以上に工具を長く出していないでしょうか。
工具突出しが長くなるほど、
加工中のたわみや振動の影響を受けやすくなります。
可能であれば、
・工具を短くする
・短いホルダへ変更する
・ワーク姿勢を変える
・加工順序を変更する
などを検討します。
5軸加工機を使用することで、
工具姿勢を変えて突出しを短くできる場合もあります。
びびり対策のために
いきなり工具材種を変更する前に、
まず工具の長さを確認してみることが重要です。
■ ホルダと工具の組み合わせも確認する
工具そのものが適切でも、
ホルダとの組み合わせによって加工状態は変わります。
例えば、
・把握長さ
・振れ
・剛性
・工具径
・工具形状
などです。
工具交換だけを繰り返しても、
保持側に問題があれば根本的な改善にならない可能性があります。
特に長い工具や細い工具を使用する場合は、
工具単体ではなく保持系全体を見る必要があります。
■ ワーク側が振動していないか
工具側ばかりを疑いがちですが、
ワーク側が振動していることもあります。
薄肉部品
長尺ワーク
細いワーク
把握量が少ないワーク
などでは特に注意が必要です。
確認したいのは、
・チャックの把握状態
・治具剛性
・クランプ位置
・ワーク突出し
・振れ止めの有無
などです。
旋削加工では、
長尺ワークに振れ止めを使用することで
振動を抑える方法もあります。
オークマも長尺部品の加工例で、
自動調芯式油圧振止を使いながら加工することで
びびりを抑える方法を紹介しています。 :contentReference[oaicite:0]{index=0}
つまり、
びびりの原因を工具側だけに限定しないことが重要です。
■ 回転数は「下げればいい」とは限らない
びびりが発生すると、
まず回転数を下げることがあります。
もちろん、それで改善する場合もあります。
しかし、びびりには
振動が発生しやすい回転数と、
比較的安定する回転数があります。
そのため、
単純に回転数を下げ続けるより、
安定領域を探した方がよい場合があります。
オークマの「加工ナビ」では、
加工状態を検知・分析し、
びびりを抑えやすい主軸回転速度を探索する機能があります。
高回転域のミーリング加工では、
主軸回転速度を最適化することで
加工びびりを抑制する考え方です。 :contentReference[oaicite:1]{index=1}
また、低回転域のミーリングや旋削では、
主軸回転速度を適切に変動させることで
びびりにくい領域を広げる考え方も採用されています。 :contentReference[oaicite:2]{index=2}
■ オークマ「加工ナビ」という考え方
オークマの加工ナビは、
加工状態を「見える化」しながら
加工条件を探すための機能です。
ミーリング加工用では、
機械に搭載されたセンサーやマイクで
加工びびりを検知・分析し、
適した主軸回転速度候補を提示したり、
条件を自動変更したりする機能があります。 :contentReference[oaicite:3]{index=3}
旋削加工向けの加工ナビ L-gⅡでは、
主軸回転速度を適切な振幅と周期で変動させることで
びびりを抑える方式が採用されています。 :contentReference[oaicite:4]{index=4}
オークマの公開事例では、
ミーリング加工で加工ナビを使用し、
通常加工の送り速度2,200mm/minから
3,200mm/minへ条件を上げた例も紹介されています。
これは特定条件での実績値であり、
どの加工でも同じ結果になるわけではありません。 :contentReference[oaicite:5]{index=5}
ここで大切なのは数字そのものではなく、
「びびるから条件を下げる」のではなく、
「びびらない条件を探す」という考え方です。
■ 加工条件だけでは直らない場合もある
回転数を変えても、
送りを変えても、
びびりが消えない。
その場合は、
機械側も確認する必要があります。
例えば、
・主軸剛性
・機械構造
・テーブル剛性
・経年変化
・主軸や案内部の状態
などです。
同じ工具、同じワーク、同じ条件でも、
機械によって加工状態が変わることがあります。
そのため、
工具メーカーだけでなく
工作機械メーカー側の知見も必要になる場合があります。
■ びびりを放置すると何が起きるか
びびりが出ても
「加工できているから問題ない」
と考えてしまうことがあります。
しかし、
・加工面が悪くなる
・工具寿命が短くなる
・加工条件を上げられない
・寸法が安定しない
・仕上げ工程が増える
などにつながる可能性があります。
結果として、
加工時間だけでなく工具費や後工程まで増えてしまいます。
特に金型加工や難削材加工では、
びびりを抑えることが
加工面や工具寿命の改善にもつながります。
■ まずは現象を記録する
びびりが発生したときは、
感覚だけで判断せず、
条件を記録してみることをおすすめします。
例えば、
・機械名
・ワーク材質
・工具
・工具径
・突出し量
・主軸回転数
・送り
・切込み
・びびりが出た場所
・加工音
・加工面
などです。
「どの条件で出たか」が分かれば、
工具メーカー、工作機械メーカー、商社へ相談するときも
原因を切り分けやすくなります。
■ 釜屋では工具だけでなく加工工程全体から考えます
びびりが発生した場合、
必ずしも工作機械を更新する必要はありません。
工具やホルダの変更、
切削条件の見直し、
治具改善で解決できる場合もあります。
一方で、
機械剛性や加工支援機能などを含めて
設備側を見直した方がよいケースもあります。
釜屋では、
工具
ホルダ
加工条件
工作機械
5軸加工
自動化
まで含めて、
現在の加工ワークから改善方法を検討できます。
「びびりが止まらない」
「条件を上げられない」
「工具寿命が安定しない」
「加工面を良くしたい」
という段階からご相談ください。
切削加工・加工トラブルについては、
釜屋オンラインの
「切削加工・加工トラブル対策」ページでも情報をまとめています。
切削加工・加工トラブル対策について詳しく見る
https://kamaya-online.jp/machining/
釜屋オンライン