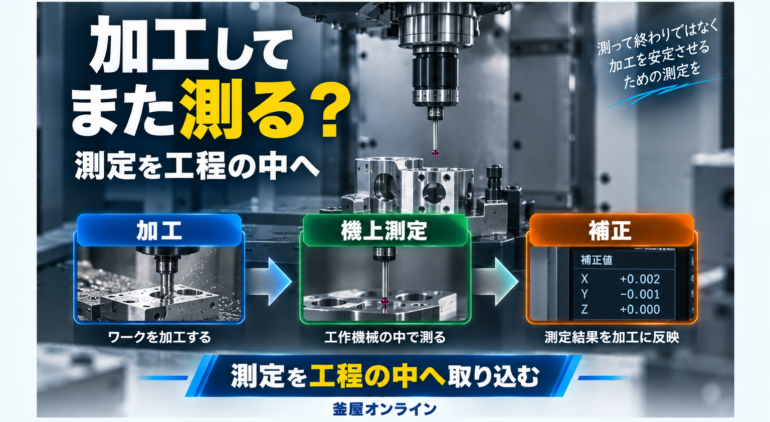
加工してから測るを繰り返していませんか?工程内測定でできること

加工する。
測る。
補正する。
また加工する。
この繰り返しに時間がかかっていないでしょうか。
結論から言えば、
すべての測定を加工後に別工程で行うのではなく、
必要な測定を工作機械の中へ取り込むことで、
段取りや確認作業を減らせる場合があります。
これが「工程内測定」や「機上計測」と呼ばれる考え方です。
重要なのは、
測定室をなくすことではありません。
加工中に確認すべきものと、
最終検査で確認すべきものを分けることです。
■ 工程内測定とは?
工程内測定とは、
加工工程の途中や加工機上でワークや工具を計測し、
その結果を加工へ活用する考え方です。
例えば、
ワーク位置を測る
工具長を測る
加工途中の寸法を測る
工具折損を確認する
補正値を更新する
といった使い方があります。
レニショーは工作機械用プローブについて、
ワーク芯出し、インサイクル計測、工具計測、工具折損検出などに利用でき、
自動オフセット更新と組み合わせることで段取り時間短縮や
プロセスコントロール向上につなげられると説明しています。 :contentReference[oaicite:0]{index=0}
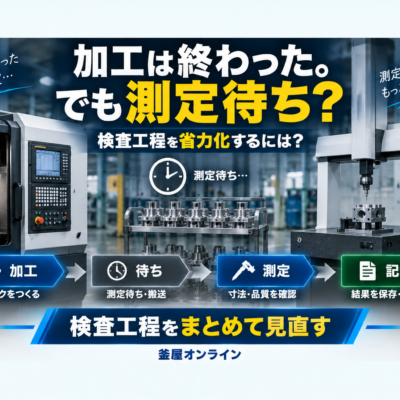
■ まず減らしたいのは「測定そのもの」だけではない
工程内測定を考えるとき、
測定時間だけを見るのでは不十分です。
例えば現在、
加工
↓
ワークを外す
↓
測定場所へ運ぶ
↓
測定
↓
結果を確認する
↓
工作機械へ戻す
↓
再チャッキング
↓
補正
↓
再加工
という流れになっているとします。
この場合、
実際の測定が5分でも、
搬送
待ち時間
再チャッキング
位置合わせ
などに時間がかかっています。
そのため工程内測定では、
「測定5分を短くする」より、
「ワークを外して戻す工程を減らす」ことに意味があります。
■ ワーク芯出しを自動化する
工作機械へワークをセットした後、
芯出しや原点設定を人が行っていないでしょうか。
プローブを利用すると、
ワーク位置や形状を機械上で計測し、
芯出しを自動化できる場合があります。
レニショーは、ワーク計測用プローブにより
ワークの形状、寸法、位置情報を取得し、
芯出し時間の短縮に利用できると説明しています。 :contentReference[oaicite:1]{index=1}
特に、
段取り替えが多い
多品種少量
ワーク位置が毎回微妙に違う
という現場では、
芯出し作業の自動化が大きな改善になる場合があります。
■ 加工途中で寸法を確認する
工程内測定では、
加工途中のワーク寸法を測ることもできます。
例えば、
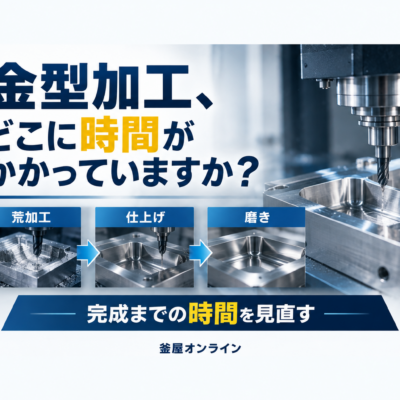
荒加工
↓
測定
↓
補正
↓
仕上げ加工
という流れです。
レニショーは、
加工プロセス中のプローブ計測によって、
工具摩耗や温度変化などによるばらつき要因を把握し、
加工へフィードバックできると説明しています。 :contentReference[oaicite:2]{index=2}
ここで重要なのは、
「測定できること」ではなく、
測定結果をどう加工へ戻すか
です。
測って終わりではなく、
補正値へ反映できる仕組みまで考えて初めて、
工程内測定の効果が大きくなります。
■ 工具も測る
工程内測定はワークだけではありません。
工具長
工具径
工具摩耗
工具折損
なども計測対象になります。
レニショーは、
工具計測・工具折損検出システムによって
切削工具の参照位置や寸法を確認し、
摩耗や折損を検出する用途を紹介しています。 :contentReference[oaicite:3]{index=3}
特に夜間無人運転では、
工具異常を人が見つけられません。
そのため、
工具が折れていないか
次の加工を続けてよいか
を自動確認できる仕組みは重要です。
■ 朝と昼の寸法差にも使える
以前の記事でも紹介したように、
工作機械は温度変化の影響を受けます。
朝一番と昼では、
機械温度
主軸温度
工場内温度
が変化することがあります。
工程内測定では、
加工途中で寸法を確認し、
必要に応じて補正する考え方ができます。
レニショーも、
加工途中のプローブ計測が
工具摩耗や温度変化による工程ばらつきへの対応に利用できると説明しています。 :contentReference[oaicite:4]{index=4}
つまり、
熱変位対策と工程内測定は
別々の話ではありません。
機械側の熱対策
+
加工中の計測
という組み合わせも考えられます。
■ 測定室は不要になる?
工程内測定を導入したからといって、
測定室や三次元測定機が不要になるわけではありません。
工作機械上での測定は、
ワークセット
工程確認
補正
異常検知
などに向いています。
一方で、
最終保証
詳細形状評価
高精度測定
測定成績書
などは、
専用測定機で行う必要があります。
つまり、
工程内測定
↓
加工を安定させる
最終測定
↓
品質を保証する
というように役割を分けます。
■ 何を工程内で測るかを決める
すべての寸法を機上で測る必要はありません。
例えば、
加工に影響する重要寸法
工具摩耗で変化しやすい寸法
次工程へ進む前に確認したい寸法
だけを工程内測定へ移す方法があります。
逆に、
最終検査でしか必要ない寸法
詳細な幾何公差
表面粗さ
などは、
専用測定機へ残します。
重要なのは、
「測れるものを全部測る」
ではなく、
「工程を安定させるために何を測るか」
です。
■ 無人運転との相性が良い
工程内測定は、
夜間無人運転とも相性のよい考え方です。
例えば、
ロボットでワーク投入
↓
加工
↓
機上計測
↓
補正
↓
次ワーク
という流れです。
人がいない時間帯でも、
加工後の状態をある程度確認できれば、
無人運転時間を伸ばせる可能性があります。
もちろん、
すべての異常を工程内測定だけで防げるわけではありません。
工具
切りくず
クーラント
ワーク供給
なども含めて考える必要があります。
■ 導入前に確認したいポイント
工程内測定を検討するなら、
・現在どこで測っているか
・測定に何分かかっているか
・何回ワークを外しているか
・どの寸法を補正しているか
・工具寿命は安定しているか
・夜間運転を考えているか
を整理します。
そのうえで、
ワークプローブ
工具計測
測定プログラム
自動補正
のどこまで必要かを決めます。
■ 釜屋では「どこを測るか」からご相談いただけます
工程内測定を導入するとき、
最初からプローブの機種を決める必要はありません。
まず、
加工ワーク
現在の測定工程
補正方法
使用している工作機械
工具
要求精度
を確認します。
そのうえで、
工作機械上で測る
ラインサイドで測る
測定室で測る
という役割分担を整理します。
「加工してから測るを何度も繰り返している」
「測定待ちで機械が止まる」
「夜間も安定して加工したい」
という場合は、
工程内測定を一度検討してみる価値があります。
測定・品質管理については、
釜屋オンラインの「測定・品質管理」ページでも情報をまとめています。
測定・品質管理について詳しく見る
https://kamaya-online.jp/measurement/
測定工程全体の省力化については、
「測定に時間がかかりすぎる|検査工程を省力化するには?」
の記事もあわせてご覧ください。
釜屋オンライン