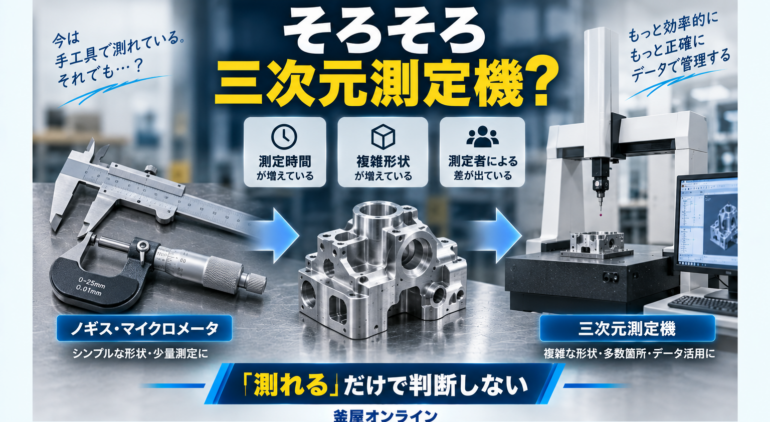
三次元測定機はいつ導入する?ノギス・マイクロメータから進む判断基準

三次元測定機は、いつ導入すればいいのか。
ノギスやマイクロメータで今も測れている。
それなら三次元測定機は必要ないのではないか。
結論から言えば、
「手工具で測れるかどうか」だけで判断するものではありません。
重要なのは、
測定箇所が増えている
複雑な形状が増えている
測定に時間がかかっている
測定者によって結果が変わる
測定データを残したい
といった変化が出ているかどうかです。
こうした課題が増えてきたときが、
測定方法そのものを見直すタイミングです。
■ ノギス・マイクロメータが悪いわけではない
まず前提として、
ノギスやマイクロメータは非常に重要な測定工具です。
外径
内径
厚み
長さ
などを現場ですぐ確認でき、
作業性にも優れています。
単純形状の部品を少量測定するのであれば、
手工具の方が効率的な場合もあります。
つまり、
三次元測定機=上位
ノギス=下位
という関係ではありません。
測定内容に合わせて使い分けるものです。
■ 測定箇所が増えてきたら見直す
例えば1個のワークで、
外径1箇所
厚み1箇所
だけを測るなら、
手工具でも短時間で測定できます。
しかし、
穴位置
穴間ピッチ
高さ
平面
複数面
位置関係
など、測定箇所が増えるほど作業は複雑になります。
1個のワークを測るのに
何度も持ち替えたり、
複数の測定工具を使い分けたりしている場合は、
三次元測定機を検討する意味が出てきます。
■ 複雑形状が増えていないか
三次元測定機は、
X・Y・Zの3方向の座標を取得し、
対象物の位置や形状を測定する設備です。
ミツトヨも三次元測定機について、
空間上のX・Y・Z座標を検出し、
対象物の位置や形状を捉える測定機と説明しています。 :contentReference[oaicite:0]{index=0}
そのため、
斜め面
複数穴の位置
曲面
複雑な形状
複数面の位置関係
など、
手工具では評価しにくい形状で効果が出やすくなります。
特に5軸加工機や複合加工機を導入して
複雑なワークを加工できるようになると、
測定側にも同じレベルの対応が必要になることがあります。
■ 測定者による差が問題になっていないか
手作業の測定では、
作業者によって測定結果に差が出る場合があります。
例えば、
測定する位置
測定圧
工具の当て方
ワークの持ち方
などです。
熟練者なら安定して測れるが、
経験の浅い作業者では結果がばらつく。
このような状態なら、
測定の標準化を考えるタイミングです。
CNC三次元測定機では、
測定プログラムに従って自動測定できるため、
同じ条件で繰り返し測定しやすくなります。
■ 測定時間が長くなっていないか
三次元測定機を検討する理由として、
精度だけでなく測定時間も重要です。
例えば、
ノギス
マイクロメータ
ハイトゲージ
ダイヤルゲージ
を何度も持ち替えながら測定している場合、
1個あたりの検査時間が長くなることがあります。
さらに、
測定値を紙に記入
Excelへ入力
検査成績書へ転記
という作業まであると、
検査工程全体の負担が大きくなります。
前の記事でも紹介したように、
測定を設備単体ではなく工程全体で考えることが重要です。
■ 測定結果をデータとして残したい
品質管理では、
合格か不合格か
だけではなく、
どの寸法が
どのように変化しているか
を見たい場合があります。
三次元測定機では、
測定したデータを専用ソフトウェアで評価・処理できます。
ミツトヨも、
三次元測定機本体だけでなく、
測定データの評価や処理を行う専用ソフトウェアをラインアップしています。 :contentReference[oaicite:1]{index=1}
これにより、
測定結果の保存
傾向管理
検査成績の作成
などへつなげやすくなります。
■ 三次元測定機にも種類がある
三次元測定機といっても、
1種類ではありません。
2026年9月時点でミツトヨは、
汎用自動測定モデル
高精度測定モデル
大型ワーク測定モデル
インライン対応モデル
などを展開しています。 :contentReference[oaicite:2]{index=2}
つまり、
三次元測定機が必要か
だけではなく、
どこで
何を
どれくらいの精度で
何個測るのか
によって機種が変わります。
■ 一般的な測定室なら汎用モデル
小型から中型ワークを
測定室などで自動測定する用途では、
汎用CNC三次元測定機が候補になります。
ミツトヨの汎用自動測定モデルには、
CRYSTAシリーズやMiSTAR、5軸制御のCRYSTA-EXシリーズなどが
ラインアップされています。 :contentReference[oaicite:3]{index=3}
例えばCRYSTA-Apex V PLUSシリーズは、
2026年4月にカタログが更新されている現行シリーズです。 :contentReference[oaicite:4]{index=4}
ただし、
機種名から決めるのではなく、
ワークサイズと要求精度から選定することが重要です。
■ 加工現場の近くで測りたい場合
最近は、
測定室へワークを持っていくのではなく、
加工現場の近くで測定する方法もあります。
ミツトヨでは、
ショップフロア型のMiSTARシリーズや
MACHシリーズなどを展開しています。
インライン・ラインサイド向けモデルでは、
不良品の早期発見や製造工程のリスク低減、
生産性向上を目的とした使い方が想定されています。 :contentReference[oaicite:5]{index=5}
測定室までの搬送時間が長い場合や、
加工直後に結果を確認したい場合は、
こうした設備も候補になります。
■ 高精度が必要なら別の選択肢もある
非常に高い測定精度が必要な場合は、
高精度モデルを検討します。
ミツトヨは現在、
STRATOシリーズやLEGEXシリーズなどの
高精度・超高精度CNC三次元測定機を展開しています。 :contentReference[oaicite:6]{index=6}
つまり、
「三次元測定機なら全部同じ」
ではありません。
測定精度が高くなるほど、
設備だけでなく設置環境や温度管理なども重要になります。
■ 大量測定ならインライン化も考える
大量生産で、
加工後に毎回測定したい場合は、
インライン測定も選択肢です。
例えばミツトヨのMACH-3A 653は、
インライン・ラインサイドでの自動測定を想定した
横型CNC三次元測定機です。 :contentReference[oaicite:7]{index=7}
またMACH-V 9106は、
専用ゲージの代替も想定した
フレキシブルな計測システムとして紹介されています。 :contentReference[oaicite:8]{index=8}
このような設備では、
加工
↓
搬送
↓
測定
↓
判定
↓
次工程
という流れを作ることができます。
■ 導入前に確認したい7項目
三次元測定機を検討するときは、
次を整理してみてください。
・ワークサイズ
・測定箇所
・要求精度
・1日の測定数量
・現在の測定時間
・測定する場所
・測定データの使い方
ここまで整理すると、
手工具のままでよい
画像測定機が向く
三次元測定機が向く
ラインサイド測定が必要
といった判断がしやすくなります。
■ 「測れるか」ではなく「測定工程が回っているか」
三次元測定機導入で大切なのは、
今の方法でも測れる
という事実だけを見ないことです。
例えば、
測定に30分かかっている
熟練者しか測れない
測定待ちが発生している
結果を手入力している
加工機が測定結果待ちで止まる
のであれば、
測定工程全体では改善余地があります。
ノギスで測れるかではなく、
「今の測定方法で生産が効率よく回っているか」
を見ることが重要です。
■ 釜屋ではワークと測定工程からご相談いただけます
三次元測定機を導入するとき、
最初からメーカーや機種を決める必要はありません。
現在、
何を測っているのか
どの工具で測っているのか
何分かかっているのか
何個測っているのか
どの程度の精度が必要なのか
を確認します。
そのうえで、
現在の測定工具を活かす
測定工具を変更する
三次元測定機を導入する
ラインサイド測定へ変える
測定を自動化する
という方法を比較します。
「そろそろ三次元測定機が必要なのではないか」
という段階からでも構いません。
ワークや図面、現在の検査方法から、
必要な測定設備を一緒に整理していきます。
測定・品質管理については、
釜屋オンラインの「測定・品質管理」ページでも情報をまとめています。
測定・品質管理について詳しく見る
https://kamaya-online.jp/measurement/
測定工程の省力化については、
「測定に時間がかかりすぎる」の記事もあわせてご覧ください。
工程内測定については、
「加工してから測るを繰り返していませんか?」の記事もあわせてご覧ください。
釜屋オンライン