チタン加工はなぜ難しい?工具寿命・熱・切削条件から考える

チタン加工がうまくいかない。
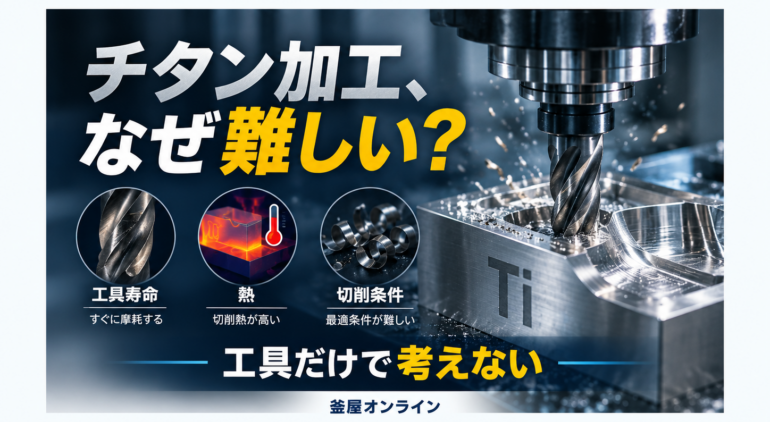
工具寿命が短い。
加工条件を上げられない。
びびりが出る。
切りくず処理が安定しない。
こうした問題がある場合、
「チタンは難削材だから仕方がない」で終わらせず、
どこに負担が集中しているのかを整理することが重要です。
結論から言えば、チタン加工では
工具だけを変えるのではなく、
工具
切削条件
クーラント
工具保持
機械剛性
びびり
加工方法
まで含めて考える必要があります。
■ チタン加工はなぜ難しいのか?
チタン合金の加工では、
切削時に発生する熱や切削抵抗への対応が重要になります。
三菱マテリアルは、
チタン合金や耐熱合金を加工する工具について、
切削熱を抑えるために切れ味の良い工具形状を選ぶ必要があると説明しています。
つまり、
「硬いから削りにくい」
という単純な話だけではありません。
加工点で発生する熱、
工具刃先への負担、
切りくず、
振動などを総合的に考える必要があります。
■ 工具寿命が短い場合、工具だけを変えない
工具寿命が短くなると、
まず工具メーカーや材種を変更したくなります。
もちろん工具選定は重要です。
ただし、工具を変えても同じように寿命が短いのであれば、
原因が工具だけではない可能性があります。
確認したいのは、
・切削速度
・送り
・切込み
・工具突出し
・ホルダ
・クーラント
・ワーク保持
・機械剛性
・びびり
・切りくず排出
などです。
三菱マテリアルも、
切削速度、送り量、切込み量などの切削条件が
工具寿命へ影響すると説明しています。
つまり「工具寿命の問題」を
工具単体の問題として見ないことが重要です。
■ 切削速度を上げれば速くなるとは限らない
生産性を上げようとすると、
最初に切削速度や送りを上げたくなります。
しかし切削条件を上げれば、
加工時間が短縮できる一方で、
工具寿命や加工安定性へ影響する可能性があります。
切削速度が上がると、
一般に切削温度も上がります。
そのため、
加工時間
工具交換時間
工具費
不良
再加工
まで含めて考える必要があります。
例えば加工時間を10%短縮できても、
工具交換回数が大幅に増えれば、
全体ではメリットが小さくなる場合があります。
重要なのは、
「最も速い条件」ではなく、
「安定して継続できる条件」を探すことです。
■ クーラントは重要な確認項目
チタン加工では、
加工点へのクーラント供給も重要です。
牧野フライスのチタン加工専用5軸マシニングセンタT2では、
高圧大流量のスルースピンドルクーラントを採用し、
切削点の潤滑や工具刃先への切りくずの溶着、
熱的な損傷を抑えることを狙っています。
これは、
チタン加工では機械の主軸や剛性だけでなく、
クーラントを加工点へどう届けるかまで重要であることを示しています。
単純に、
「クーラントは出ているから問題ない」
ではなく、
必要な場所へ
必要な状態で
十分に届いているか
を見ることが大切です。
■ びびりが発生していないか
チタン加工では切削抵抗が大きくなりやすいため、
加工条件によってはびびりが問題になることがあります。
びびりが出ると、
加工面が悪化する
工具寿命が安定しない
加工条件を上げられない
工具欠損が起きる
といった問題につながります。
そのため、
工具突出しを短くできないか
ホルダを見直せないか
ワーク保持を強くできないか
加工条件を変更できないか
機械剛性は十分か
などを順番に確認します。
牧野フライスのT2では、
チタン合金の高能率加工で発生する大きな切削力を受け止めるために
高剛性の機械構造を採用し、
加工振動を抑えるためのアクティブダンピング技術も搭載しています。
このことからも、
難削材加工では工具だけでなく、
工作機械側の剛性や振動対策も重要であることが分かります。
■ 加工機そのものを見直す必要がある場合もある
チタン加工の問題が、
工具寿命
びびり
加工時間
段取り
加工精度
など複数に及んでいる場合は、
工具だけでなく設備側を見直す必要が出てきます。
例えば、
高トルク主軸
高剛性機械構造
高圧クーラント
5軸制御
振動対策
などです。
牧野フライスのT2は、
チタンなどの難削材を使う大型航空機構造部品向けの
5軸制御横形マシニングセンタとして展開されています。
もちろん、
すべてのチタン加工にT2のような専用機が必要という意味ではありません。
小型部品、
少量加工、
単純形状であれば、
既存設備と工具・条件の見直しで対応できる場合もあります。
重要なのは、
現在の加工で何がボトルネックになっているかを先に確認することです。
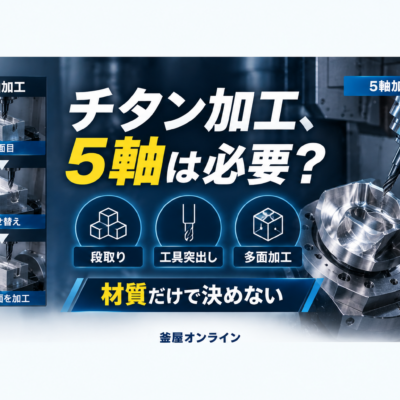
■ 5軸加工が有効になるケースもある
チタン部品に複数面加工や複雑形状がある場合、
5軸加工機が有効になることがあります。
例えば、
ワークを何度も載せ替えている
深い形状があり工具突出しが長い
斜め面や複雑形状がある
段取りによる位置精度が問題になる
といった場合です。
5軸加工によって工具姿勢を変えられれば、
工具突出しを短くしたり、
複数面をワンチャッキングで加工できる可能性があります。
ただし、
「チタンだから5軸」
ではありません。
材質だけでなく、
形状、サイズ、精度、加工数量、工程数から判断します。
この内容については、
別記事で「チタン部品に5軸加工機は必要か?」として詳しく解説します。
■ まず現在の問題を分ける
チタン加工がうまくいかない場合、
次のように分けてみると整理しやすくなります。
工具寿命が短い
→ 工具・条件・熱・クーラントを確認
加工時間が長い
→ 切削条件・工具・機械能力を確認
びびりが出る
→ 工具突出し・保持・剛性・条件を確認
加工面が悪い
→ 工具摩耗・びびり・条件・機械を確認
段取りが多い
→ 5軸加工や工程集約を検討
こうして問題を分けると、
いきなり設備を買い替える必要があるのか、
工具や条件改善で対応できるのかが見えやすくなります。
■ 釜屋では加工条件から設備まで相談できます
チタン加工について、
最初から工作機械の機種を決める必要はありません。
現在の、
・材質
・ワーク形状
・サイズ
・加工数量
・工具
・切削条件
・加工時間
・工具寿命
・使用機械
・クーラント
・困っている現象
を整理していただければ、
改善方法を検討しやすくなります。
工具変更で対応するのか、
加工条件を見直すのか、
5軸加工機や高剛性設備を検討するのか。
加工工程全体から考えることが重要です。
チタン加工や難削材加工についてお困りの場合は、
加工ワークや現在の工程からご相談ください。
切削加工・加工トラブルについては、
釜屋オンラインの「切削加工・加工トラブル対策」ページでも情報をまとめています。
切削加工・加工トラブル対策について詳しく見る
https://kamaya-online.jp/machining/
釜屋オンライン