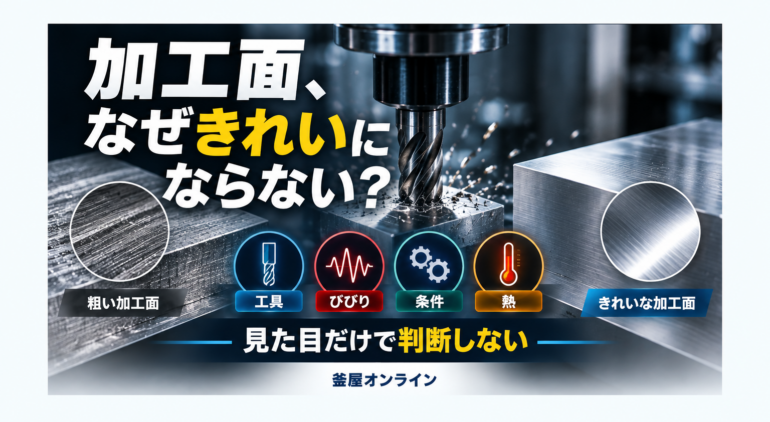
加工面がきれいにならない|面粗度が悪化する原因はどこにある?

加工面がきれいにならない。
工具を新品にすると一時的に良くなる。
しかし、しばらく加工するとまた面が悪くなる。
このような場合、
原因を工具だけに決めつけないことが重要です。
結論から言えば、加工面や面粗度が悪化する原因は、
工具
びびり
切削条件
工具突出し
ワーク保持
熱
工作機械
など複数あります。
まず「どんな面になっているのか」を確認し、
原因を順番に切り分けていくことが改善への近道です。
■ 最初に「どんな悪さなのか」を見る
加工面が悪いと言っても、
症状は同じではありません。
例えば、
・一定間隔のスジが出る
・周期的な模様が出る
・むしれたような面になる
・一部だけ粗い
・加工開始時と終了時で面が違う
・工具交換直後だけきれい
・同じ場所で毎回びびる
などがあります。
まずは「面が悪い」という感覚的な表現ではなく、
どのような状態なのかを確認します。
可能であれば加工面の写真を残し、
加工条件や工具使用時間と一緒に記録しておくと
原因を探しやすくなります。
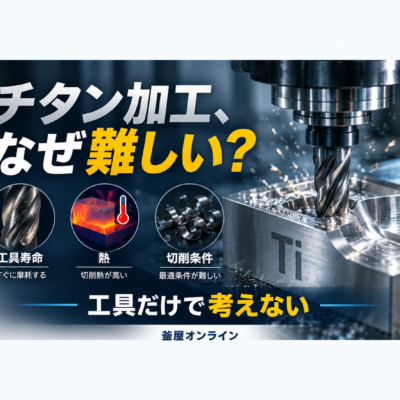
■ 工具摩耗を確認する
最初に確認しやすいのが工具です。
工具刃先が摩耗すれば、
切れ味が低下し、加工面へ影響する可能性があります。
特に、
新品工具では問題ない
↓
一定数量加工すると面が悪化する
↓
工具交換すると元に戻る
という場合は、
工具寿命との関連を疑いやすくなります。
ただし、
「工具寿命が短いから工具を変える」
だけでは原因が残る場合があります。
切削速度が高すぎる
クーラントが十分に届いていない
びびりが発生している
ワーク保持が弱い
などによって工具摩耗が進んでいる可能性もあるからです。
■ びびりが加工面へ出ていないか
加工面に周期的な模様が出る場合は、
びびりも確認したいポイントです。
びびりが発生すると、
工具やワークが振動しながら加工することになり、
加工面に規則的なスジや模様が残る場合があります。
その場合は、
・工具突出し
・ホルダ
・ワーク保持
・主軸回転数
・送り
・切込み
・機械剛性
などを確認します。
前の記事でも紹介したように、
びびり対策は単純に回転数を下げるだけではありません。
安定する加工条件を探す必要があります。
加工面の問題とびびりは
切り離して考えない方がよいケースがあります。
■ 工具突出しは必要以上に長くないか
深い形状を加工するとき、
干渉を避けるために工具を長く出すことがあります。
しかし工具突出しが長くなると、
工具がたわみやすくなり、
振動の影響も受けやすくなります。
その結果、
加工面が安定しない
寸法が安定しない
工具寿命が短くなる
といった問題につながる可能性があります。
改善方法としては、
・できるだけ短い工具を使う
・ホルダを見直す
・加工順序を変える
・ワーク姿勢を変える
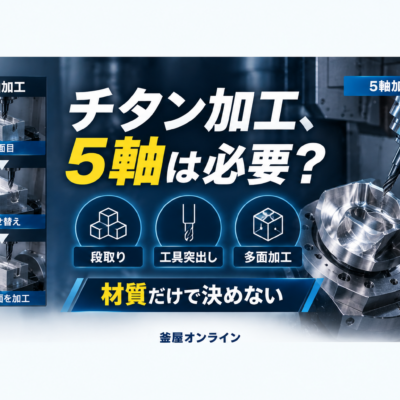
・5軸加工を検討する
などがあります。
特に複雑形状では、
5軸加工によって工具姿勢を変え、
突出しを短くできる場合があります。
■ 切削条件を変更するときは一つずつ
加工面が悪いからといって、
回転数
送り
切込み
をすべて同時に変更すると、
何が効いたのか分からなくなります。
まず一つずつ条件を変更し、
加工面がどう変化したかを確認した方が
原因を特定しやすくなります。
例えば、
回転数だけ変える
↓
送りだけ変える
↓
切込みだけ変える
と順番に確認します。
さらに、
工具使用時間
クーラント
ワーク状態
なども記録しておくと比較しやすくなります。
■ 朝と昼で加工面が変わるなら「熱」も疑う
加工開始直後は問題ないのに、
長時間加工すると面が変わる場合は、
熱の影響も確認します。
工作機械は、
工場内温度
主軸発熱
送り軸
加工熱
切削液温度
などの影響を受けます。
熱変位によって加工位置や状態が変化すれば、
寸法だけでなく加工面に影響する可能性もあります。
「朝は良い、昼から悪い」
「機械を長時間回すと変化する」
という傾向があるなら、
時間帯や温度も一緒に記録してみるとよいでしょう。
■ ワーク保持も見逃さない
工具側に問題がなくても、
ワークが動いたり振動したりすれば
加工面は安定しません。
特に、
薄肉部品
長尺部品
把握量が少ない部品
複雑な治具を使用している部品
では注意が必要です。
確認するのは、
・クランプ位置
・把握量
・治具剛性
・ワーク突出し
・加工方向
などです。
工具側とワーク側の両方から
原因を考えることが重要です。
■ 「見た目がきれい」だけで判断しない
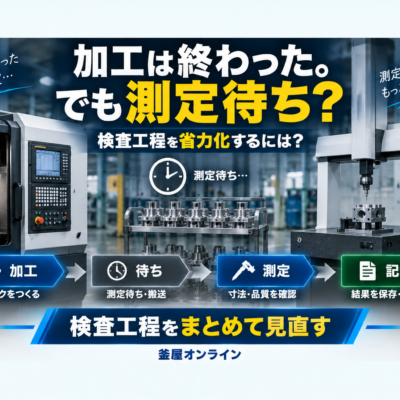
ここで重要なのが測定です。
加工面を目視すると、
きれいに見えることがあります。
しかし、図面で表面粗さが指定されている場合、
見た目だけでは合否を判断できません。
表面粗さにはRaやRzなど複数の評価パラメータがあり、
測定条件や評価長さなども考慮する必要があります。
ミツトヨも表面粗さについて、
Ra、Rzなどのパラメータと基準長さ・評価長さの関係を
JIS・ISOに基づいて解説しています。 :contentReference[oaicite:0]{index=0}
つまり、
「光っているから良い面」
「触った感じが滑らかだから良い」
だけではなく、
数値で確認することが重要です。
■ 表面粗さ測定機で原因を見える化する
面粗度を継続的に管理するのであれば、
表面粗さ測定機を使用する方法があります。
ミツトヨでは、
SURFTESTシリーズなどの表面粗さ測定機を展開しています。
例えばSV-2100シリーズでは、
表面粗さの測定・解析に対応し、
複数箇所測定なども行えます。 :contentReference[oaicite:1]{index=1}
また、輪郭形状と表面粗さを
1台で測定できるFORMTRACERシリーズもあり、
測定工程の集約という考え方もあります。 :contentReference[oaicite:2]{index=2}
加工条件を変更した前後で
実際の粗さ数値を比較すれば、
本当に改善したのか
を判断しやすくなります。
■ 面粗度改善は「加工+測定」で考える
加工面の改善では、
加工する
↓
見る
↓
条件を変える
↓
また加工する
だけでは、
評価が作業者の感覚に依存する場合があります。
そこで、
加工条件
↓
表面粗さ測定
↓
結果比較
↓
条件変更
という流れにすると、
改善効果を数値で確認できます。
特に量産品では、
加工条件と粗さデータを紐付けておくことで、
工具交換時期や異常の発見にも利用できる可能性があります。
■ こんな場合は一度原因を整理する
次のような場合は、
工具交換だけで終わらせず
工程全体を確認してみる価値があります。
・工具交換直後しか面が良くない
・同じ場所でびびり模様が出る
・加工条件を上げられない
・朝と昼で面が変わる
・加工者によって結果が違う
・測定すると粗さが安定しない
・仕上げや磨きに時間がかかる
原因が一つとは限らないため、
現象と加工条件をセットで残すことが重要です。
■ 釜屋では加工から測定まで一緒に考えます
加工面が悪いとき、
必ずしも新しい工作機械が必要とは限りません。
工具
ホルダ
切削条件
治具
クーラント
を見直すだけで改善できる場合もあります。
一方で、
機械剛性
熱変位
主軸
5軸加工
測定設備
まで含めて見直した方がよい場合もあります。
釜屋では工作機械だけでなく、
工具、加工改善、測定機まで含めてご相談いただけます。
「面粗度が安定しない」
「加工面をもっと良くしたい」
「磨き工程を減らしたい」
「測定も含めて見直したい」
という段階からご相談ください。
切削加工・加工トラブルについては、
釜屋オンラインの
「切削加工・加工トラブル対策」ページでも情報をまとめています。
切削加工・加工トラブル対策について詳しく見る
https://kamaya-online.jp/machining/
測定・品質管理については、
こちらでも情報をまとめています。
測定・品質管理について詳しく見る
https://kamaya-online.jp/measurement/
釜屋オンライン