金型加工に時間がかかる原因は?荒加工から仕上げまで見直すポイント

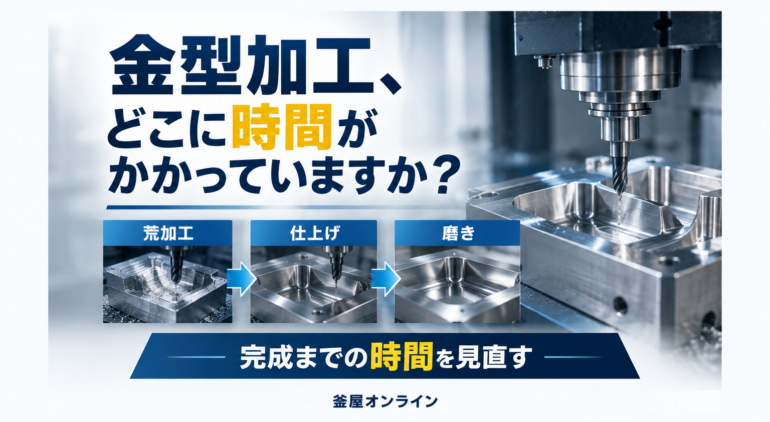
金型加工に時間がかかる。
この問題を考えるとき、最初に切削速度や送り速度だけを上げようとするのではなく、
「荒加工から仕上げまで、どこに時間がかかっているのか」を分けて考えることが重要です。
結論から言えば、金型加工の時間短縮は、
機械単体の速さだけでは決まりません。
荒加工、工具交換、中仕上げ、仕上げ、段取り、測定、磨きまで含めて、
工程全体を見る必要があります。
■ まず「どこに時間がかかっているか」を分ける
金型加工では、加工時間が長いと感じても、
実際には原因が一つとは限りません。
例えば、
・荒加工に時間がかかっている
・工具交換が多い
・仕上げ加工の送りを上げられない
・びびりが発生する
・工具を長く突き出している
・段取り替えが多い
・加工後の磨きに時間がかかる
・測定や修正加工が多い
など、複数の要因が重なっている場合があります。
そこで最初に行いたいのは、
「1個の金型を完成させるまでの時間」を工程ごとに分けることです。
荒加工に何時間、
中仕上げに何時間、
仕上げに何時間、
段取りや測定に何時間、
磨きに何時間。
ここまで分けると、
本当に改善すべき場所が見えやすくなります。
■ 荒加工だけ速くしても全体は速くならない
荒加工は削る量が多いため、
加工時間の中でも目立ちやすい工程です。
そのため、
「もっと切込みを増やせないか」
「送りを上げられないか」
「もっと大径工具を使えないか」
と考えたくなります。
もちろん荒加工の高能率化は重要です。
しかし、荒加工を30分短縮しても、
その後の仕上げや磨きで何時間もかかっているのであれば、
金型完成までの時間は大きく変わりません。
金型加工では、
荒加工だけではなく、その後の工程まで合わせて考える必要があります。
■ 仕上げ加工では「速さ」と「面品位」の両方を見る
金型加工では、最終的な加工面が重要です。
仕上げ加工で加工面にスジや段差が残れば、
後工程の磨き作業が増える可能性があります。
そのため仕上げ加工では、
単純に加工時間だけを見るのではなく、
「加工機でどこまで面を仕上げられるか」
という視点も重要です。
加工機側で面品位を高めることができれば、
後工程の手仕上げや磨きを減らせる可能性があります。
つまり、
機械加工時間だけを見ると少し長くても、
完成までの総時間では短くなる
という考え方も必要です。
■ びびりや工具突出しも確認する
深い形状や複雑な形状の金型では、
工具を長く突き出さなければならない場合があります。
工具突出しが長くなると、
びびりやたわみの影響を受けやすくなります。
その結果、
・送りを下げる
・切込みを浅くする
・加工条件を保守的にする
・加工後に磨きを増やす
といった対応が必要になることがあります。
こうした場合は、
工具だけでなく、
ホルダ
主軸
機械剛性
加工条件
ツールパス
ワーク保持
まで含めて考える必要があります。
■ 段取り回数も加工時間の一部
金型加工では、加工そのものに注目しがちですが、
段取り時間も無視できません。
ワークを何度も載せ替えている場合、
取り外し
清掃
再固定
芯出し
原点設定
確認加工
などが発生します。
特に多面加工では、
加工時間より段取りの方が負担になっている場合があります。
そのため設備更新では、
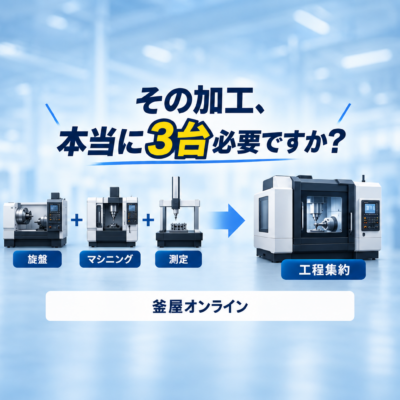
3軸加工機を高速化するだけでなく、
5軸加工機によって段取り回数を減らせないか、
という検討も一つの方法です。
■ 牧野フライスが金型加工を重視している理由
金型加工を考える際の代表的な工作機械メーカーの一つが
牧野フライス製作所です。
牧野フライスは公式情報でも、
高精度な金型加工を重要な提案分野として位置付けています。:contentReference[oaicite:1]{index=1}
JIMTOF2024では、
金型加工向け立形マシニングセンタV33iの次世代機として
「V300」を紹介しています。
同社はV300について、
機械本体の発熱抑制や環境温度変化への対応機能を搭載し、
機械精度の安定性向上を図っているとしています。
また、送り軸機構と制御技術の改良により、
従来機と比較して送り軸反転時に発生するスジの現れ方を低減し、
面品位向上を目指した機械として紹介しています。:contentReference[oaicite:2]{index=2}
ここで重要なのは、
「牧野フライスだから良い」ということではありません。
金型加工では、
加工時間
加工精度
面品位
熱安定性
工具条件
後工程
まで含めて設備を比較する必要がある、ということです。
■ 5軸加工という選択肢もある
金型形状によっては、
5軸加工機による工程集約も検討対象になります。
5軸加工ではワークや工具の姿勢を変えられるため、
形状によっては工具突出しを短くしたり、
複数面をワンチャッキングで加工したりできる場合があります。
ただし、
「金型加工だから5軸」
「5軸の方が高性能だから5軸」
という選び方ではありません。
現在のワーク形状、加工面、段取り回数、工具条件などから、
本当に5軸化するメリットがあるかを判断する必要があります。
■ 金型加工は「切削時間」だけで評価しない
金型加工で大切なのは、
加工開始から完成までの総時間を見ることです。
例えば、
荒加工
↓
中仕上げ
↓
仕上げ
↓
測定
↓
磨き
↓
修正
まで含めて考えます。
加工機での時間を短縮しても、
磨きや修正が増えてしまえば、
完成までの時間は短くなりません。
逆に、機械加工の時間が多少増えても、
面品位が向上して磨き時間が減れば、
全体では改善になる可能性があります。
■ 釜屋では金型加工の工程からご相談いただけます
工作機械を選ぶとき、
最初からメーカーや機種を決める必要はありません。
現在の金型について、
・材質
・ワークサイズ
・形状
・要求精度
・面粗度
・荒加工時間
・仕上げ加工時間
・磨き時間
・現在使用している機械
・工具
・CAM
などを整理することで、
どこを改善すべきかを検討しやすくなります。
牧野フライスをはじめ、
3軸マシニングセンタ、5軸加工機、工具、測定まで含めて
検討することができます。
「金型加工に時間がかかる」
「仕上げ加工をもっと安定させたい」
「磨き時間を減らしたい」
「設備更新を考えている」
といった段階からご相談ください。
工作機械の選定・導入・更新については、
釜屋オンラインの「工作機械」ページでも情報をまとめています。
工作機械について詳しく見る
https://kamaya-online.jp/machine-tools/
釜屋オンライン