測定に時間がかかりすぎる|検査工程を省力化するには?

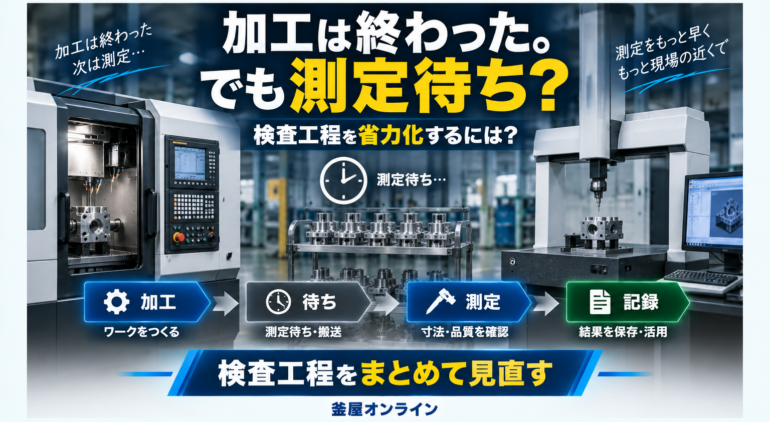
測定に時間がかかりすぎる。
加工は終わっているのに、
測定待ちで次工程へ進めない。
こうした状態になっていないでしょうか。
結論から言えば、
測定時間を短縮するときは、
測定機そのものの速さだけを見るのでは不十分です。
確認したいのは、
測定点数
ワーク搬送
測定前の段取り
測定時間
記録作業
測定場所
です。
加工工程と同じように、
検査工程も一つの生産工程として考えることが重要です。
■ まず「測定そのもの」と「周辺作業」を分ける
測定に時間がかかると言っても、
本当に測定機が遅いとは限りません。
例えば、
加工機からワークを取り出す
↓
測定室まで運ぶ
↓
温度をなじませる
↓
測定治具へセットする
↓
測定する
↓
結果を記録する
↓
現場へ戻す
という流れになっている場合があります。
この場合、
実際の測定時間が5分でも、
搬送や待ち時間を含めると30分以上かかっていることがあります。
まずは、
・測定機が動いている時間
・ワークを待っている時間
・人が準備している時間
を分けてみます。
■ 測定点数が増えすぎていないか
品質要求が高くなると、
測定項目も増えていきます。
しかし、
長年運用しているうちに、
本当に必要な測定
念のため残っている測定
工程改善後も残っている測定
が混在している場合があります。
もちろん必要な検査を減らすべきではありません。
一方で、
測定項目を整理することで
工程全体を短縮できる可能性があります。
「全部測る」からではなく、
どこをどの頻度で測る必要があるのかを整理します。
■ 測定室まで運ぶ時間は必要か
従来、三次元測定機は
温度管理された測定室で使うイメージが強い設備です。
しかし現在は、
製造現場やラインサイドで使用することを想定した
三次元測定機もあります。
ミツトヨでは、
インライン・ラインサイド向け三次元測定機として、
MACHシリーズやMiSTARシリーズなどを展開しています。
同社は、
ラインサイド・インラインへ三次元測定機を導入することで、
不良品の早期発見や製造工程のリスク低減につなげる考え方を示しています。 :contentReference[oaicite:0]{index=0}
つまり、
必ずしもすべてのワークを測定室まで運ぶ必要はありません。
■ ラインサイド測定という考え方
加工機の近くに測定機を置けば、
加工
↓
すぐ測定
↓
結果確認
↓
必要なら補正
という流れを作りやすくなります。
ミツトヨのMiSTARシリーズは、
製造現場で加工機の近くに設置して使うことを想定した
ショップフロア型三次元測定機です。 :contentReference[oaicite:1]{index=1}
このような設備を使えば、
測定室への搬送時間を減らし、
加工と測定を近づけることができます。
ただし、
どの測定でもラインサイド化すればよいわけではありません。
高精度測定や最終保証など、
測定室で行うべき検査もあります。
重要なのは、
工程中に必要な測定
最終検査で必要な測定
を分けることです。
■ インライン測定ならワークを自動で流せる
さらに自動化を進める場合は、
インライン測定という方法があります。
ミツトヨのMACHシリーズは、
インライン・ラインサイドでの自動測定を想定したCNC三次元測定機です。
例えばMACH-3A 653は、
高速移動・高加速度・高い測定速度を特徴とし、
インライン・ラインサイドでの自動測定システムを想定しています。 :contentReference[oaicite:2]{index=2}
ここでは、
加工
↓
ロボット搬送
↓
測定
↓
判定
↓
次工程
という流れを作ることができます。
つまり、
測定を独立した作業ではなく
生産ラインの一部にする考え方です。
■ 測定機を速くしても段取りが遅ければ意味がない
測定機の速度を上げても、
毎回ワークを手で位置決めしていると
全体時間は短くならない場合があります。
そこで重要になるのが、
治具
位置決め
ワーク固定
測定プログラム
です。
例えば、
ワークを置くだけで毎回同じ位置に決まる治具があれば、
測定開始までの時間を減らせます。
さらに、
測定プログラムを登録しておけば、
作業者による測定手順の違いも減らせます。
測定自動化は、
測定機本体だけでなく
ワークセットまで含めて考える必要があります。
■ 記録作業も時間がかかる
測定後に、
紙へ記入
Excelへ入力
検査票へ転記
していないでしょうか。
測定そのものが自動でも、
結果記録を人が行っていれば
作業時間は残ります。
ミツトヨは、
測定データをネットワークで収集し、
工程管理へ利用する仕組みも展開しています。 :contentReference[oaicite:3]{index=3}
そのため、
測定結果を自動で保存・集計できれば、
転記作業を減らせる可能性があります。
■ 測定待ちが加工機を止めていないか
測定工程で重要なのは、
測定部門だけの効率ではありません。
例えば、
加工機が止まっている
↓
測定結果待ち
↓
補正値が来る
↓
加工再開
という状態なら、
測定待ちが工作機械の稼働率にも影響しています。
その場合は、
測定時間を短縮することで
加工設備側の生産性も上がる可能性があります。
つまり、
測定を速くする
というより、
加工を止めないために測定を見直す
という考え方です。
■ すべてを自動化する必要はない
検査工程を見直すとき、
最初から完全自動化を目指す必要はありません。
例えば、
測定室への搬送だけ減らす
測定プログラムだけ自動化する
記録だけ自動化する
一部ワークだけラインサイド化する
という方法でも効果があります。
まず、
どこに一番時間がかかっているか
を見てから設備を決めます。
■ こんな現場は一度測定工程を見直したい
例えば、
・加工より測定待ちが長い
・測定室まで毎回運んでいる
・検査員が不足している
・測定結果を手入力している
・同じワークを大量に測定している
・加工後すぐに測定結果が欲しい
・夜間も加工したい
・測定者によるばらつきを減らしたい
といった場合です。
一つでも当てはまるなら、
検査工程を一度分解してみる価値があります。
■ 釜屋では加工から測定まで一緒に考えます
測定時間を短縮したい場合、
最初から三次元測定機の機種を決める必要はありません。
まず、
どのワークを
何箇所測っているのか
何分かかっているのか
どこで測っているのか
誰が測っているのか
結果をどう記録しているのか
を確認します。
そのうえで、
現在の測定機を活かす
ラインサイド測定へ変える
三次元測定機を導入する
ロボット搬送を組み合わせる
記録を自動化する
などを比較します。
「測定機を速くしたい」ではなく、
「検査工程全体を短くしたい」
という視点で考えることが重要です。
測定・品質管理については、
釜屋オンラインの「測定・品質管理」ページでも情報をまとめています。
測定・品質管理について詳しく見る
https://kamaya-online.jp/measurement/
釜屋オンライン